

都市廃水処理および産業廃水処理プラントでは、通常、曝気システムが重要な役割を果たします。工場の総エネルギー消費量の 50% ~ 70%。エアレーション システムの中核コンポーネントであるディスク ディフューザーは、酸素移動効率、送風機の消費電力、長期的なメンテナンス コストを直接決定します。-しかし実際には、多くのプロジェクトが構造化された選択プロセスを実行せずにデフォルトで一般的な仕様を採用しています-。送風機の大型化、不均一な通気パターン、および時期尚早な膜の交換につながります。この記事では、ディスク ディフューザを選択するための体系的なフレームワークを提供します。これには、すべてのエンジニアが評価すべき 6 つの重要な設計パラメータ、再現可能な 5 ステップの選択方法、および 100,000 m からの詳細なケーススタディが含まれています。-3/day 市営プラントのアップグレード。
1. 選択前の 6 つの主要な設計パラメータ
1.1 空気流量
空気流量は、ディスク ディフューザーの主な選択パラメータです。標準のファインバブル ディスク ディフューザーは通常、次の設計範囲内で動作します。-1~8N・m3/h/単位、ほとんどの自治体用途のスイートスポットは 2 ~ 4 Nm の間にあります。3/h. 1 Nm 未満で動作3/h では、固体を懸濁状態に保つのに不十分な乱流が発生し、生物学的酸素要求量を満たせない可能性があります。逆に8Nmを超えると3/h は粗くて上昇の速い気泡を生成し、酸素移動効率を 15% ~ 25% 低下させ、機械的ストレスを引き起こして穿孔点での膜の裂けを引き起こす可能性があります。-実際的な経験則は次のとおりです。動作ウィンドウの下位から中位の範囲で流量を選択します。--上限範囲は、連続動作ではなくピーク負荷容量のマージンを確保します。{0}}
1.2 気泡サイズと標準酸素移動効率 (SOTE)
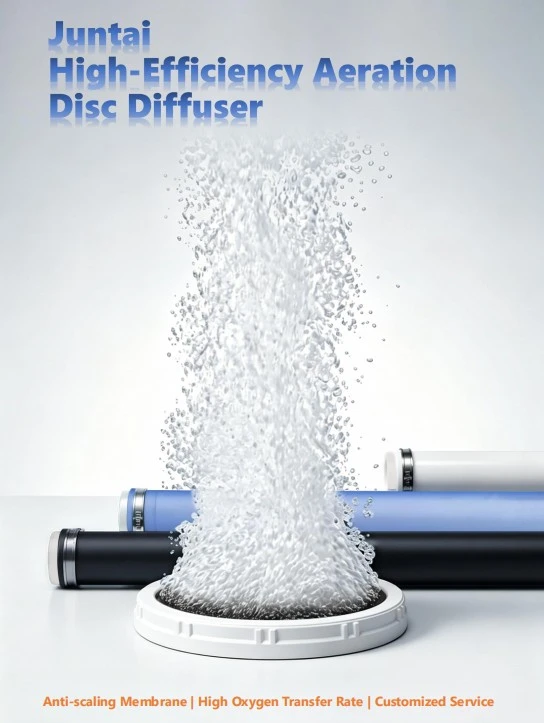
ファインバブルディスクディフューザーは、直径の泡を生成します。1~3mm、標準酸素移動効率 (SOTE) を達成浸水深さ 1 メートルあたり 25% ~ 35%きれいな水の中。これは、粗いバブルの代替品よりも約 40% ~ 60% 高く、ブロワーの馬力の低下と光熱費の削減に直接つながります。{3}} COD濃度が高い、または低温運転条件(10℃未満)の-濃度の高い産業廃水の場合、-より微細な孔径とより大きな比表面積を備えた EPDM 膜ディスクディフューザー低温での酸素物質移動係数の低下を補うため、好ましい。 SOTE は固定数ではない -、空気流量、水没深さ、膜の状態によって変化します - ことを理解することは、現実的なシステムのサイジングに不可欠です。
1.3 カバレッジエリアとレイアウト密度
各ディスクディフューザーは通常、次のサービスエリアをカバーします。0.5~3m2、流域の形状、水深、および目標とする酸素分布プロファイルに応じて異なります。適用範囲は、単純に盆地の総床面積をディフューザーの数で割ったものではありません -。各ディフューザーの周囲に形成される重なり合う酸素分散コーンを考慮する必要があります。プラグ流域の場合、重要な設計上の考慮事項は次のとおりです。ディフューザーの密度は流路に沿って減少するはずです: 有機負荷が最も高い入口では間隔が密になり、BOD が大幅に減少する出口に向かって疎になります。この段階的なレイアウトにより、後端での過剰なエアレーションを防ぎ、槽の先頭での十分な酸素供給を確保し、均一なグリッド レイアウトと比較して全体のエネルギー効率を 10% ~ 15% 向上させます。-
1.4 水深と背圧
水深が 1 メートルごとに約9.8 kPaの静水圧背圧ディフューザー膜とブロワーシステムについて。盆地が深くなると気泡水との接触時間が長くなり、酸素の移動が改善されますが、ブロワーからの吐出圧力も高くなります。{1}洗面器内設置用深さが6メートルを超えるもの、持続的な圧力下での変形、クリープ、または破裂を防ぐために、強化されたベース プレートとより厚い EPDM 膜 (通常 2.0 ~ 2.5 mm) を使用することをお勧めします。深度、SOTE、エネルギーコストの関係は非線形です - 深度が 1 メートル増えるごとに SOTE ゲインの増分は約 7 メートルを超えると減少しますが、ブロワーの消費電力は線形に増加し続けます。資本コストと 10 年間の運用コストの両方を考慮した費用便益分析が、深さの選択の指針となります。{6}}
1.5 動作温度と媒体の特性
膜材料の選択は、曝気槽の化学的および熱的環境によって決まります。EPDM(エチレン・プロピレンジエン・モノマー)は都市廃水の業界標準であり、幅広い動作温度範囲を提供します。-40℃~130℃、老化や紫外線に対する優れた耐性、そして競争力のあるコスト。ただし、油、溶剤、または攻撃的な化学物質を含む産業廃水の流れでは、EPDM は数か月以内に膨張し、劣化する可能性があります。これらのアプリケーションでは、シリコーン膜または特別に配合された耐油性 EPDM 化合物-を指定する必要があります。 PTFE- でコーティングされた膜は、単価が高くなりますが、過酷な環境向けにさらなる耐薬品性を提供します。以下の表は、主要な材料選択基準をまとめたものです。
| 膜材質 | 温度範囲 | 耐薬品性 | 最優秀アプリケーション |
| EPDM | -40~130℃ | 良好(酸、アルカリ)。不良(油、溶剤) | 都市廃水;一般産業用 |
| シリコーン | -50~200℃ | 優れた(油、溶剤) | 油性の産業排水。化学プラント |
| PTFE- コーティング EPDM | -20~150℃ | 優れた(酸、溶剤、酸化剤) | 激しい化学廃水。極端なpH |
1.6 インストールとメンテナンスの構成
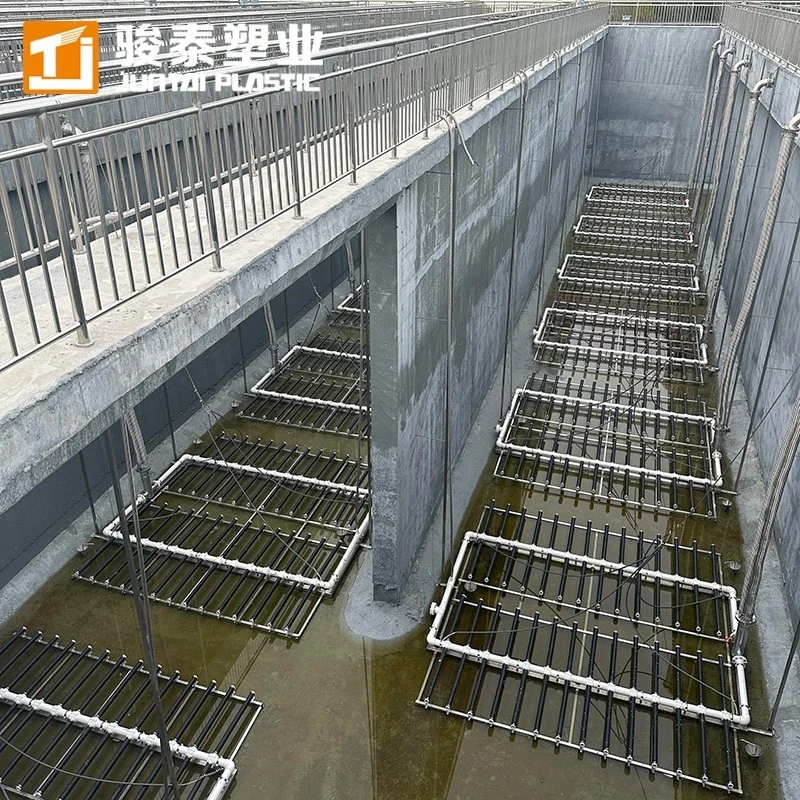
次の間の選択固定式-底部と持ち上げ可能な(回収可能な)設置これは、資本支出と長期的な運用の柔軟性の両方に影響を与える戦略的な決定です。{0}}ねじ接続または水中配管ヘッダーのサドル クランプを使用した固定底部の設置では、初期材料コストが低くなり、構造が簡単になります。ただし、膜の検査や交換には完全な槽脱水が必要です-コストと時間がかかるプロセスであり、処理トレインがオフラインになる可能性があります-3~7日。取り外し可能なフレームまたは多関節アームにディフューザーを取り付ける昇降可能なシステムにより、脱水せずに個々のディフューザーのメンテナンスが可能になります。初期投資は通常、15% ~ 25% 高いこの構成により、特に冗長性が限られているプラントや連続放電許可要件が必要なプラントにおいて、長期的なメンテナンス コストが大幅に削減されます。{0} 500 台を超えるディフューザー ユニットを備えたプラントでは、昇降可能な構成により、メンテナンスのダウンタイムの短縮だけで 3 年未満の投資回収期間が達成されることがよくあります。
2. 5 つの-ステップの選択方法
規律ある選択プロセスにより、ディフューザー システムが過小(排水の不遵守につながる)や過大(資本とエネルギーの無駄)にならないことが保証されます。-次の 5 つのステップの方法は、活性汚泥の設計ガイドラインに基づいており、50 を超える自治体および産業プロジェクトで検証されています。
ステップ 1: 標準酸素移動速度 (SOTR) を計算する
影響力のある人物の特徴付けから始めます。COD、BOD5、アンモニア態窒素濃度、必要な排水基準とともに。 SOTR (kg O2/h) 標準条件下での実際の酸素要求量 (AOR) を補正係数で割った値から計算されます。 AOR は炭素質 BOD 除去と硝化酸素要求量の両方を考慮する必要があります -4.6kg2NH 1kgあたり3-N 酸化。ピーク負荷イベント(通常は湿った天候の流れ)では、酸素要求量が 30% ~ 50% 急増する可能性があるため、ディフューザー システムは、ディフューザーごとの流量上限を超えずにこれらのピークに対処できるように設計する必要があります。-
ステップ 2: 標準酸素移動効率 (SOTE) を決定する
ディフューザー メーカーの浄水 SOTE 曲線から始めて、現実世界の条件に補正係数を適用します。{0}}次の 3 つの重要な修正を適用する必要があります。温度補正(水が温かいほど溶存酸素が少なくなり、移動の推進力が低下します)、塩分補正(溶解した塩は気泡合体挙動を変化させます)、そしてアルファ係数(プロセス水と上水-の酸素移動係数の比。MLSS 濃度と界面活性剤のレベルに応じて、通常は 0.4 ~ 0.8)。 -十分に特徴付けられたアルファ係数は不可欠です。-アルファ係数を 0.1 過大評価すると、エアレーション システムのサイズが 15% ~ 20% 小さくなる可能性があります。
ステップ 3: 総空気需要を計算する
SOTR と修正 SOTE が確立されると、総空気需要は次の関係式で求められます。総空気需要量 (Nm3/h)=SOTR / (0.28 x SOTE)ここで、0.28 は空気中の酸素の経験的な質量分率 (0.21 体積分率に標準条件での密度比を乗じたもの) を表します。この計算により、ブロワーのサイズ要件が決まります。を追加するのが賢明です10% ~ 15% の安全率洗浄サイクル間で徐々に発生する膜の汚れを考慮して総空気需要に基づいて計算します。これにより、通常、12 ~ 18 か月の運転期間で SOTE が 5% ~ 15% 減少します。
ステップ 4: ディフューザーの数とレイアウトを決定する
総空気需要 (安全率を含む) をディフューザーあたりの設計流量必要なユニット数を取得します。レイアウト パターン - グリッド、千鳥配置、またはストリップ - は、盆地の寸法、入口/出口の位置、および水理モデリングの結果によって決定されます。幅 10 メートルを超える長方形の盆地の場合は、デュアル ロール パターン2 つの縦方向ヘッダーに沿って配置されたディフューザーにより、らせん状の流れパターンが形成され、混合と固体の懸濁が向上します。流れに垂直な方向のディフューザーの間隔は次のとおりです。0.5~1.5メートル、デッドゾーンを防ぐために洗面器の壁近くの間隔を狭くします。 CFD シミュレーションは、小規模プロジェクトには必須ではありませんが、特殊な形状や混合液再循環ループを備えた盆地では強く推奨されます。-
ステップ 5: 検証と最適化
最後のステップはシステム レベルの検証です。{0}ことを確認します。空気-と-水の比率は 4:1 ~ 8:1 の範囲内にあります- 比率が 4:1 未満の場合は混合が不十分である可能性があり、比率が 8:1 を超える場合は過剰なエアレーションとエネルギーの無駄が発生している可能性があります。-ディフューザーの流束率 (単位床面積あたりの空気流量) が推奨範囲内であることを確認します。3~12N・m3/h/m2洗面台の床の。必要に応じて、ディフューザーごとの流量を調整したり、スタンバイユニットを追加したり、レイアウトグリッドを変更したりできます。この段階では、仮定のシナリオを実行することもお勧めします。-: 1 台のブロワーがメンテナンスのためにオフラインになった場合、残りのディフューザーは設計上の酸素移動の少なくとも 60% を維持できるか?そうでない場合は、スタンバイブロワーを設置するか、ディフューザー容量を 5% ~ 10% 追加することを検討してください。
| 選択ステップ | 重要な式/パラメータ | よくある落とし穴 |
| 1. SOTRの計算 | AOR + ピーク負荷率 | 硝化酸素要求量を無視する |
| 2. SOTEの決定 | きれいな水の SOTE x アルファ x 温度 | アルファ係数の過大評価 |
| 3. 総空気需要 | SOTR / (0.28 x SOTE) | 膜の汚れに対する安全係数がない |
| 4. ディフューザーの数とレイアウト | ディフューザーあたりの空気需要 / 流量 | プラグ流域内の均一な間隔- |
| 5. 検証 | 空気-水比 4:1 ~ 8:1 | 単一の-ブロワー-障害シナリオをスキップする |
3. 適用事例: 都市下水処理場のアップグレード
プロジェクトの背景
A 100,000 m3/日 都市下水処理場中国東部の企業は、管状ディフューザーを 8 年間使用して運用していました。性能監査により、酸素移動効率が徐々に低下していることが明らかになりました。- SOTE は当初の 28% から約 18% に低下しており、ブロワーはより高い RPM で動作する必要があり、年間電力消費量が設計ベンチマークを大幅に上回っていました。アップグレードの義務は 2 つありました。グレード 1A から準-クラス IV 地表水基準(TN10mg/L未満、NH3-N 1.5 mg/L 未満)、同時に曝気エネルギー消費量の削減少なくとも 25% 増加します。
デザインソリューション
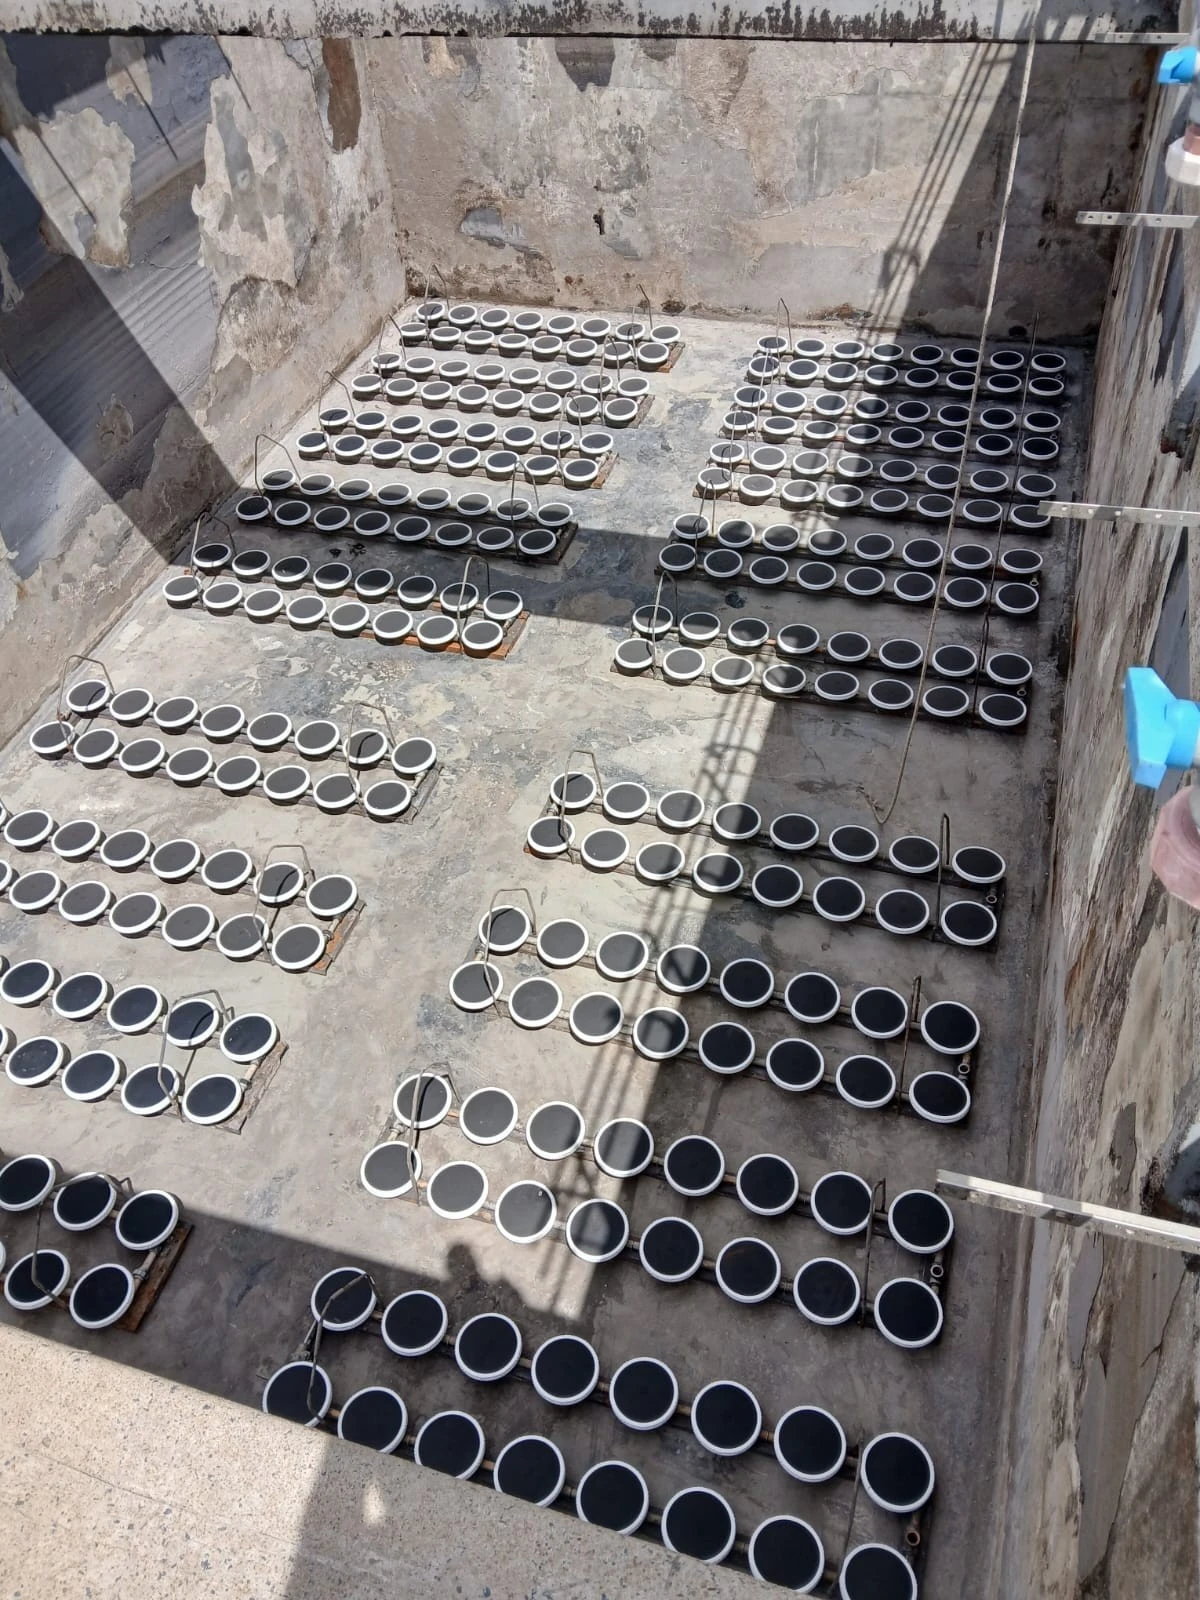
エンジニアリングチームが選んだのは直径 325 mm の EPDM 膜ディスクディフューザー 4,800 ユニット、設計流量 3 Nm で構成3単位あたり / 時間。レイアウト密度は 2.8 ユニット/m に設定されました。24 つの平行なプラグ流路に沿って段階的なパターンで配置された盆地の床面積。{0}}ディフューザーは、昇降可能なフレームシステム水深 6.5 メートルで、洗面器を脱水することなく個々の膜を交換できます。厚さ 2.2 mm の強化 EPDM 膜は、6.5 メートルの動作深度で約 64 kPa の持続背圧に耐えられるように指定されています。
運用実績
12 か月の安定した操業後、プラントはすべての重要なパフォーマンス指標にわたって大幅な改善を報告しました。SOTEは32%に達しました、劣化した管状システムよりも 78% 改善され、元の設計の予想を 4 パーセント上回りました。空気-と-水の比率は6.5:1 から 4.2:1 に減少これにより、効率が最適な範囲になり、以前の構成の特徴であった過剰なエアレーションが解消されます。{0}最も重要なことは、ブロワーの消費電力を38%削減、年間の電力節約量180万kWh-は約 1,200 トンの CO に相当します2年間で回避される排出量。推定投資収益率は次のとおりです。18ヶ月、その後、節約されたお金は工場の運営予算に直接流れました。
| パフォーマンス指標 | アップグレード前 | アップグレード後 | 改善 |
| ソーテ (%) | 18 (劣化) | 32 | +78% |
| 空気-と-水の比率 | 6.5:1 | 4.2:1 | -35% |
| ブロワー出力(kW) | 1,380 | 856 | -38% |
| 年間電力量(kWh) | 1,210万 | 1030万 | 年間 180 万 kWh を節約 |
| 排水NH3-N (mg/L) | 5.0 (グレード 1A) | 1.5未満 | 準-クラスIV |
重要なポイント
この事例はそれを示していますディフューザーの選択は商品の決定ではありません- これは、経済的および環境的に重大な影響をもたらすエンジニアリング最適化の問題です。段階的レイアウト パターンだけでも、低負荷ゾーンでの過剰エアレーションを排除することにより、総エネルギー節約の推定 8% に貢献しました。-昇降可能な設置により、設備の初期コストが約 18% 増加しますが、10 年間の設計耐用年数にわたって、メンテナンス関連のダウンタイム コストが 120,000 ドル以上節約されることが見込まれています。{9}} 18 か月の ROI は、世界中で適切に実行されたディフューザーのアップグレードと一致しており、回収期間は通常、12~30ヶ月地域の電気料金や発電所の規模によって異なります。
結論
適切なディスクディフューザーの選択は、体系的で多変数のエンジニアリング プロセス-これには、設備の初期価格だけでなく、水質特性、流域の形状、運用モード、10{2}}~-20- 年のライフサイクル コストも考慮する必要があります。-一般的なディフューザーの数量とレイアウトを指定することで選択プロセスを省略するプロジェクトでは、エアレーションの不均一、膜の摩耗の加速、初期コストの節約をはるかに超えるエネルギーの過剰消費が日常的に発生します。メーカー固有の性能データとアプリケーションの経験を活用するために、調達仕様が最終決定されるかなり前の、実現可能性または予備設計段階で技術サプライヤーと連携することをお勧めします。ミッションクリティカルなプロジェクトや大規模なプロジェクトの場合、上水の酸素移動試験そしてCFDシミュレーション選択したディフューザ構成が実際の動作条件下で治療目標とエネルギー目標の両方を満たしているかどうかを定量的に検証します。特定のプロジェクトに関するお問い合わせやカスタマイズされた選択提案については、当社の技術エンジニアリング チームにお問い合わせください。
プロジェクトの専門家によるディスク ディフューザーのサポートを受ける
当社の技術チームは、お客様の流域構成と処理目標に合わせた無料の選択支援、CFD レイアウト モデリング、ライフサイクル コスト分析を提供します。